EN
Por Que Joias de Latão Deixam a Pele Verde — e Como Evitamos Isso
2026/09/23
Descubra por que as joias de latão podem causar manchas verdes na pele e como a AURAE resolve eficazmente esse problema.
2026/09/21
A galvanoplastia é o motivo pelo qual um anel de latão pode parecer ouro 18K, um pingente de prata pode manter seu brilho por anos e uma aliança de metal branco pode ser usada por alguém com pele sensível. É também a etapa da fabricação de joias que os clientes compreendem menos — e a etapa que determina se uma peça ainda terá aparência nova após dois anos de uso diário. Este artigo explica como a galvanoplastia funciona na prática, o que distingue uma linha de galvanoplastia de qualidade de uma linha barata e como especificar corretamente a galvanoplastia ao fazer um pedido personalizado.
A galvanoplastia deposita uma fina camada de metal sobre um material base. Quando realizada corretamente, ela realiza quatro funções simultaneamente: aumenta a resistência à corrosão, incrementa a dureza superficial, resiste ao desgaste e confere a cor final e o brilho. Em algumas aplicações técnicas, o mesmo processo também melhora a condutividade, a lubrificação e a resistência ao calor, mas em joalheiros as prioridades são cor, durabilidade e contato com a pele. O material base fornece a resistência mecânica e a forma; a galvanoplastia fornece a aparência e a proteção.
Galvanoplastia, também chamada de galvanização eletrolítica, utiliza o metal a ser depositado como ânodo e a joia como cátodo, de modo que íons metálicos são reduzidos sobre a superfície e formam o revestimento. Trata-se do processo principal para tons dourados, ródio, paládio e prata, sendo compatível com quase todas as construções de joias. A galvanoplastia a vácuo, ou PVD, deposita o revestimento em uma câmara de vácuo; é nitidamente mais resistente ao desgaste, razão pela qual é popular em anéis de alto desgaste e componentes de relógios. Existe uma regra que os clientes devem conhecer antes de especificá-la: joias com pedras engastadas não podem passar pela galvanoplastia a vácuo. Se um projeto inclui gemas, a galvanoplastia convencional é a opção correta, e a durabilidade provém do projeto da camada, e não do método de deposição.
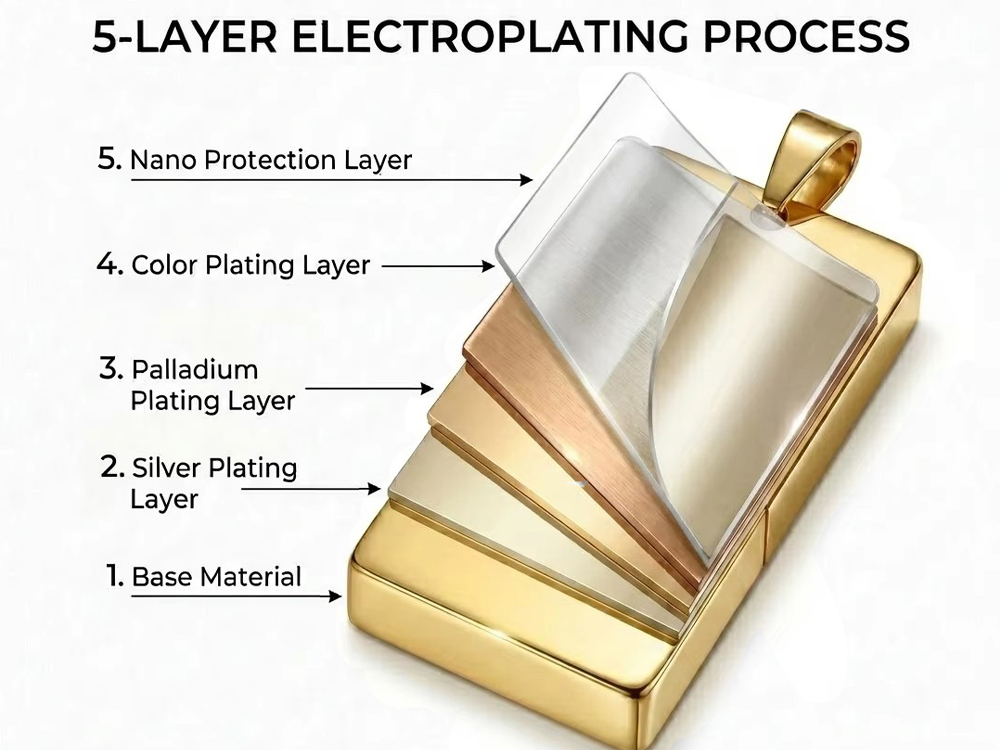
Um acabamento durável nunca é uma única camada. Uma aplicação profissional tem esta aparência: um material-base completamente polido e limpo, uma camada de prateamento para nivelar e brilhar a superfície, uma camada de paládio que atua como barreira contra oxidação e difusão, uma camada de coloração que define o tom final e uma camada de proteção nanométrica na parte superior que protege a camada colorida do suor, cosméticos e abrasão. Cada camada tem uma função específica, e omitir qualquer delas resulta, mais tarde, em alteração de cor, realces irregulares ou descascamento da camada metálica nas bordas, onde o desgaste é maior.
Os acabamentos brancos vêm do aço branco ou do banho de ródio — este último, um metal do grupo da platina que a maioria dos clientes chama de "banho de ouro branco". As tonalidades douradas são obtidas em banhos de cor de ouro 18K e 24K, razão pela qual o mesmo anel-base pode receber um acabamento dourado quente e saturado ou um tom mais claro, tipo champanhe. O ouro rosa é produzido a partir de um banho de ouro com sais de cobre, cuja proporção determina o grau de tonalidade rosada do resultado final. Peças bicolores — por exemplo, uma faixa branca com borda dourada — recebem dois banhos: aplica-se primeiro a cor desejada, protegem-se com óleo protetor as partes que devem manter essa cor, e o segundo banho finaliza o restante. Cada um desses processos normalmente exige um banho-base antes da camada colorida, e é esse banho-base que impede a migração da cor.
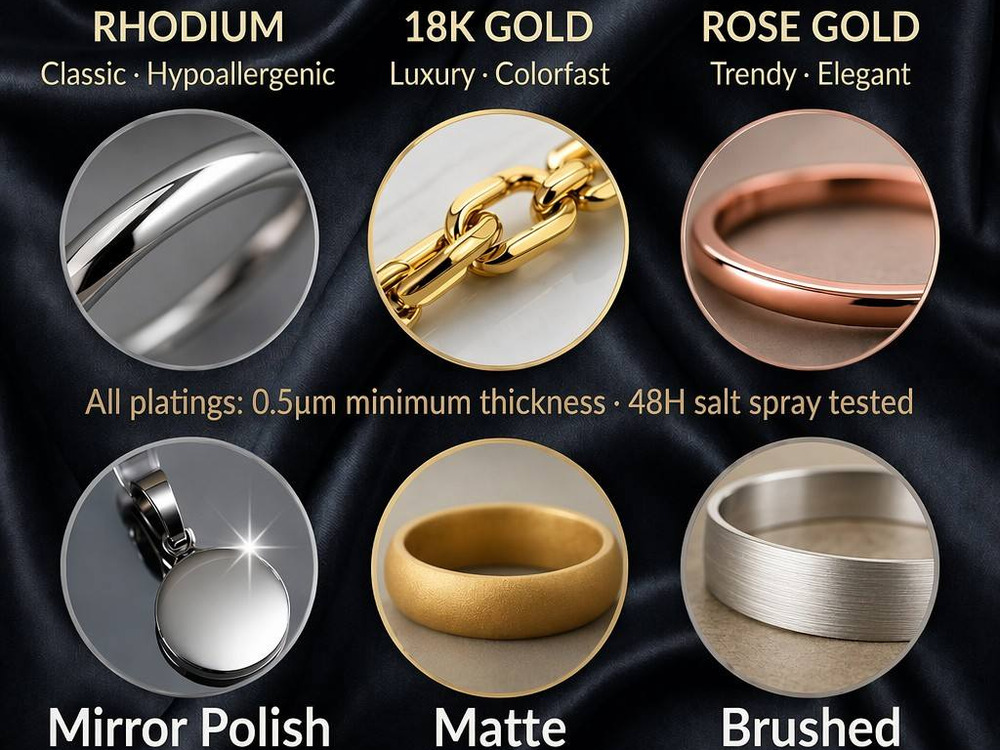
A qualidade do banho eletrolítico é determinada por parâmetros que não aparecem na fatura. O tempo de imersão normalmente é mantido em uma janela de aproximadamente 25 a 30 segundos por etapa, e a espessura do banho decorativo para joalheiros costuma variar entre 0,25 e 0,5 mícron. Banhos finos e rápidos reduzem custos, mas desgastam-se rapidamente; banhos espessos e mal aderidos racham. Nosso padrão exige, no mínimo, 0,5 mícron de espessura e testes de névoa salina por 48 horas, com a espessura da camada verificada por meio de inspeção de seção transversal em MEV — e não simplesmente assumida com base na folha de processo. Se um fornecedor não for capaz de informar a espessura da camada colorida em mícrons, ele não poderá garantir a cor por uma estação inteira, muito menos durante o período de garantia.
Quase toda falha prematura no revestimento metálico remonta a uma das quatro causas. A primeira é a preparação: resíduos de polimento, óleos ou óxidos deixados na superfície antes do revestimento impedem a aderência adequada. A segunda é a ausência ou espessura insuficiente de uma camada de barreira, o que permite que o metal base migre para a camada colorida e a opacifique. A terceira é a espessura insuficiente da camada colorida nas bordas e cantos, onde o desgaste sempre começa. A quarta é o dano por abrasão causado por cosméticos, agentes de limpeza e cloro, que ataca a camada superior muito antes de o metal subjacente ser afetado. Uma linha de revestimento que controle adequadamente a preparação e a espessura das camadas resolve a maioria das reclamações antes mesmo de elas ocorrerem.
O banho de ródio é a opção clássica hipoalergênica e continua sendo nossa recomendação padrão para clientes que reagem a metais básicos, pois forma uma superfície densa e inerte que mantém a pele afastada da liga subjacente. O paládio é utilizado com o mesmo propósito no interior da camada, como uma barreira entre o metal básico e o banho colorido. Quando um design utiliza latão ou cobre, as camadas de barreira e proteção assumem ainda maior importância, já que o cobre é o metal mais propenso a reagir com o suor e deixar marcas — assunto abordado em detalhes em nosso artigo sobre tecnologia anti-oxidação para latão e cobre. O acabamento superficial também desempenha um papel: uma superfície espelhada possui menos micro-recessos para aprisionar resíduos, enquanto acabamentos foscos e escovados devem ser limpos com mais frequência.
Cada peça banhada passa por uma inspeção final de 20 pontos, que inclui verificações de dimensões e peso, verificação de selo sob ampliação de 10x, testes funcionais estruturais em fechos e dobradiças, testes de fixação das pedras com sonda microscópica e teste com seda sem enganchos, além de uma verificação superficial que exige ausência total de arranhões, ausência de manchas de água, textura uniforme e limites perfeitos do banho. O banho é inspecionado sob ampliação de 10x, não a olho nu. As peças reprovadas são devolvidas para desbanelamento e rebanhamento, em vez de serem enviadas com uma observação.
As mesmas regras de cuidado aplicam-se a todas as peças banhadas. Use as joias por último ao se arrumar e remova-as primeiro ao final do dia. Mantenha-as afastadas de perfume, loção, spray para cabelos e agentes de limpeza, todos os quais podem danificar a camada superior. Retire anéis e correntes antes de nadar, tomar banho ou praticar exercícios, e guarde cada peça em seu próprio compartimento forrado em veludo ou em um saquinho hermético, para que o metal não entre em contato com metal. Limpe com um pano macio e seco, em vez de um polidor abrasivo, e passe um pano nas peças banhadas após cada uso; esse único hábito é o que mantém uma camada colorida de 0,5 mícron com aparência nova.
Se estiver planejando uma coleção e precisar que o acabamento resista à manipulação no varejo, aos testes de desgaste e aos clientes recorrentes, envie-nos o design e o cenário de uso. Recomendaremos a técnica de banho — aquosa ou a vácuo, monocamada ou multicamada — o banho de cor e o padrão de espessura adequado ao modo real como a peça será usada.
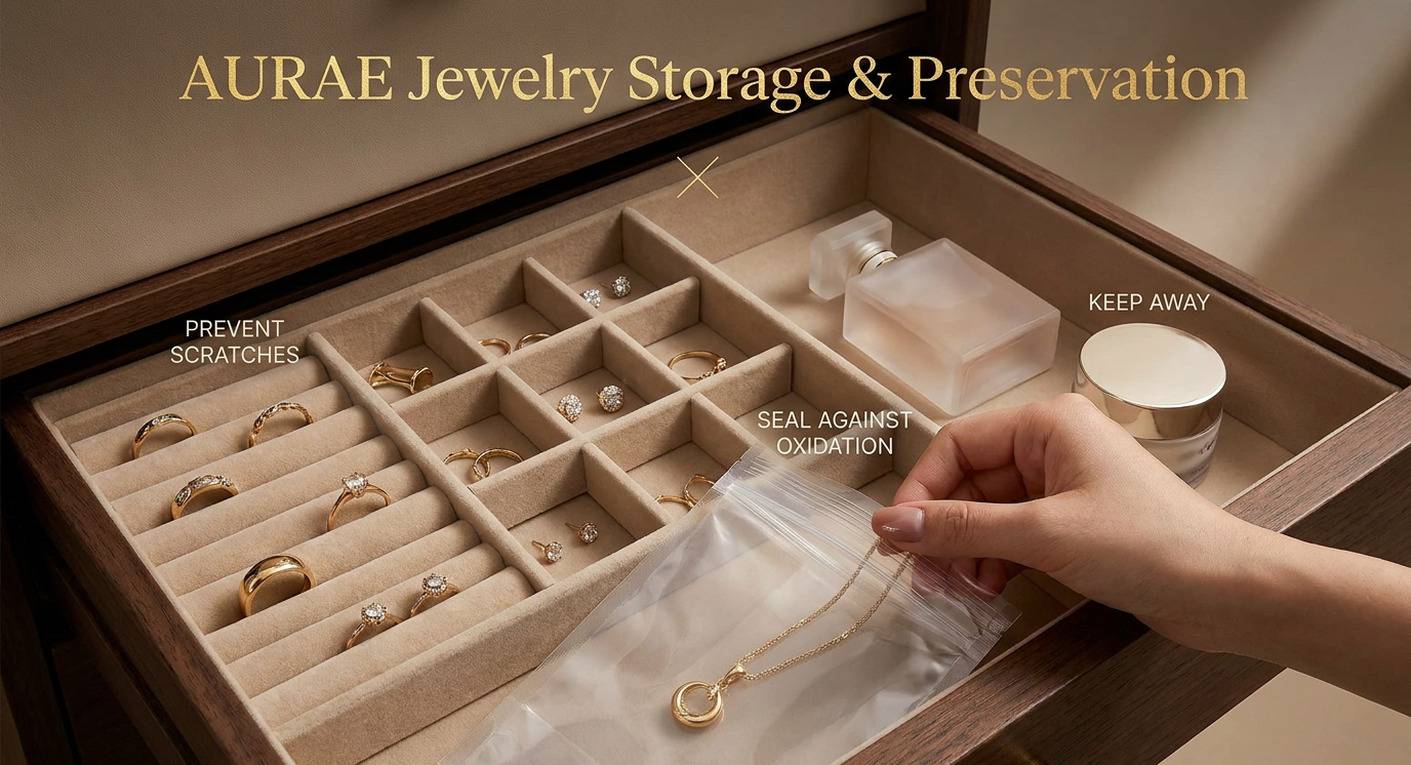
2026/09/23
Descubra por que as joias de latão podem causar manchas verdes na pele e como a AURAE resolve eficazmente esse problema.
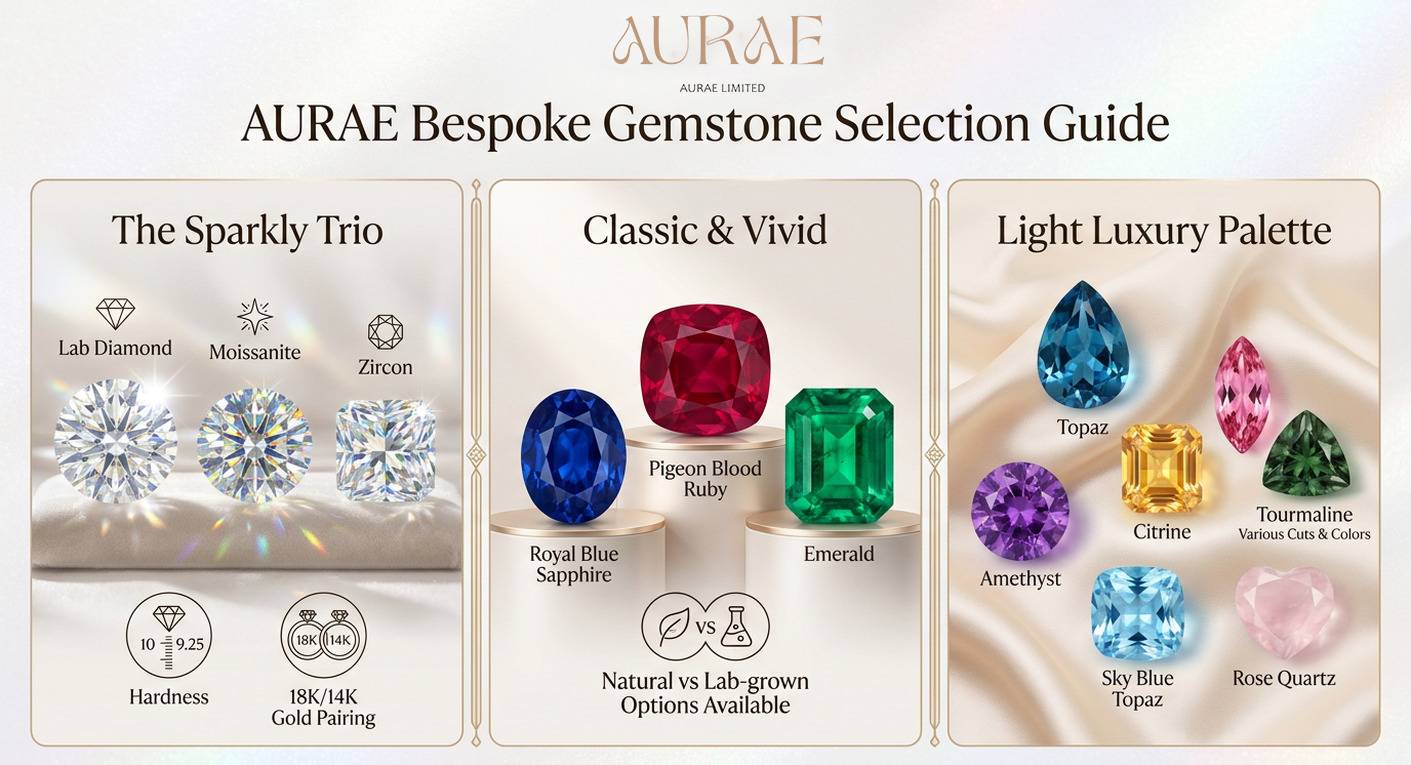
2026/09/18
Descubra dicas para escolher as pedras preciosas perfeitas para as suas joias personalizadas na AURAE. Faça escolhas informadas para designs deslumbrantes.
Conhecimento especializado de nossa oficina e linha de produção: como selecionamos pedras preciosas, criamos revestimentos duradouros e evitamos que joias de latão manchem a pele.
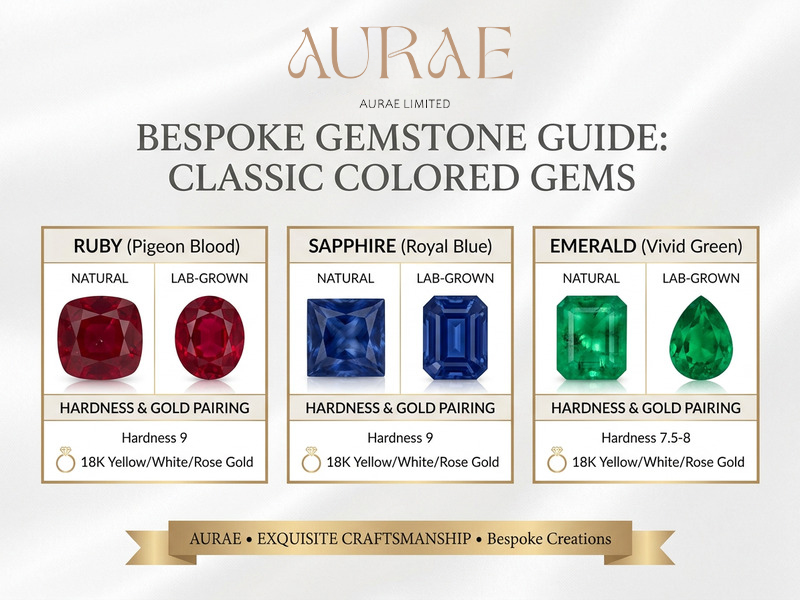
Dureza, cor e tipo de fixação determinam a aparência e a durabilidade de uma peça sob medida. Nosso guia combina diamante laboratorial, moissanita, zircão, rubi, safira e esmeralda com um tom correspondente de ouro e uma fixação protetora.
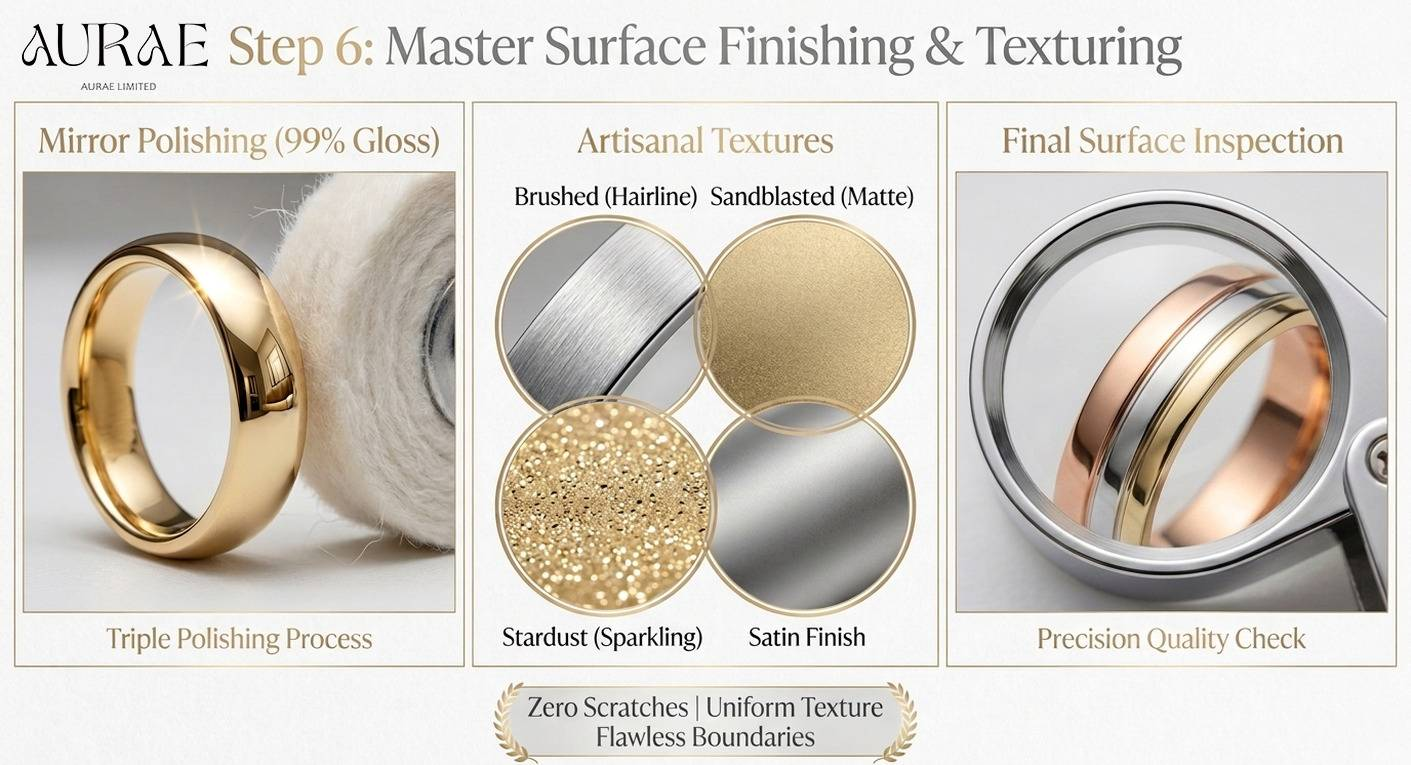
O que ocorre entre o polimento e a embalagem define se o acabamento é duradouro: galvanoplastia por imersão em água versus vácuo, empilhamento em cinco camadas, banhos nas cores branco, dourado e rosa, além do nosso padrão de teste com névoa salina.
Manchas verdes surgem quando o latão entra em contato com o suor — e podem ser eliminadas por engenharia. Nossa fórmula exclusiva de latão para anéis de campeonato mantém a pele limpa mesmo quando o revestimento desgasta.