EN
Miért zöldíti a sárgaréz ékszerek a bőrt – és hogyan akadályozzuk meg ezt
2026/09/23
Fedezze fel, miért okozhat zöld foltokat a tömbbronz ékszer a bőrön, és hogyan oldja meg ezt az AURAE hatékonyan.
2026/09/21
Az elektromos bevonás az oka annak, hogy egy sárgaréz gyűrű úgy néz ki, mint a 18 karátos arany, egy ezüst fülbevaló évekig marad fényes, és egy fehér fém gyűrűt érzékeny bőrű személy is hordhat. Ez a folyamat a legkevésbé ismert része az ékszerkészítésnek a vevők számára – ugyanakkor éppen ez dönti el, hogy egy darab két év napi viselése után is újnak tűnik-e. Ebben a cikkben elmagyarázzuk, hogyan működik valójában az elektromos bevonás, mi különbözteti meg a minőségi bevonósort a olcsóktól, és hogyan adjuk meg helyesen a bevonási követelményeket egy egyedi rendelés leadásakor.
A felületi bevonat egy vékony fémréteget rak le az alapanyagra. Ha megfelelően készül, egyszerre négy dolgot ér el: növeli a korrózióállóságot, megnöveli a felületi keménységet, ellenáll a kopásnak, és meghatározza a végső szín- és fényességjellemzőket. Egyes műszaki alkalmazásokban ugyanez a folyamat javítja a vezetőképességet, kenőképességet és hőállóságot is, de ékszerek esetében a szín, a tartósság és a bőrrel való érintkezés a legfontosabb szempont. Az alapanyag biztosítja az erőt és az alakot; a felületi bevonat pedig a megjelenést és a védelmet.
A víz alatti galvanizálás, más néven elektrolítes galvanizálás során a leképezendő fém az anód, a ékszerek pedig a katód szerepét töltik be, így a fémionok a felületre redukálódnak és képezik a bevonatot. Ez a folyamat a gyakorlatban az arany-, ródium-, palládium- és ezüstszínű ékszerek legfontosabb galvanizálási módszere, és majdnem minden ékszerkonstrukcióval kompatibilis. A vákuumgalvanizálás (PVD) egy vákuumkamrában történik; a bevonat jelentősen kopásállóbb, ezért különösen népszerű nagy igénybevételnek kitett gyűrűk és óraalkatrészek esetében. Egy szabályt mindenképpen érdemes megjegyezni: kövezett ékszerek nem vonhatók vákuumgalvanizálással. Ha egy dizájn drágaköveket tartalmaz, akkor a víz alatti galvanizálás a megfelelő eljárás, és a tartósság itt inkább a rétegszerkezet tervezéséből, nem a lerakódási módszerből ered.
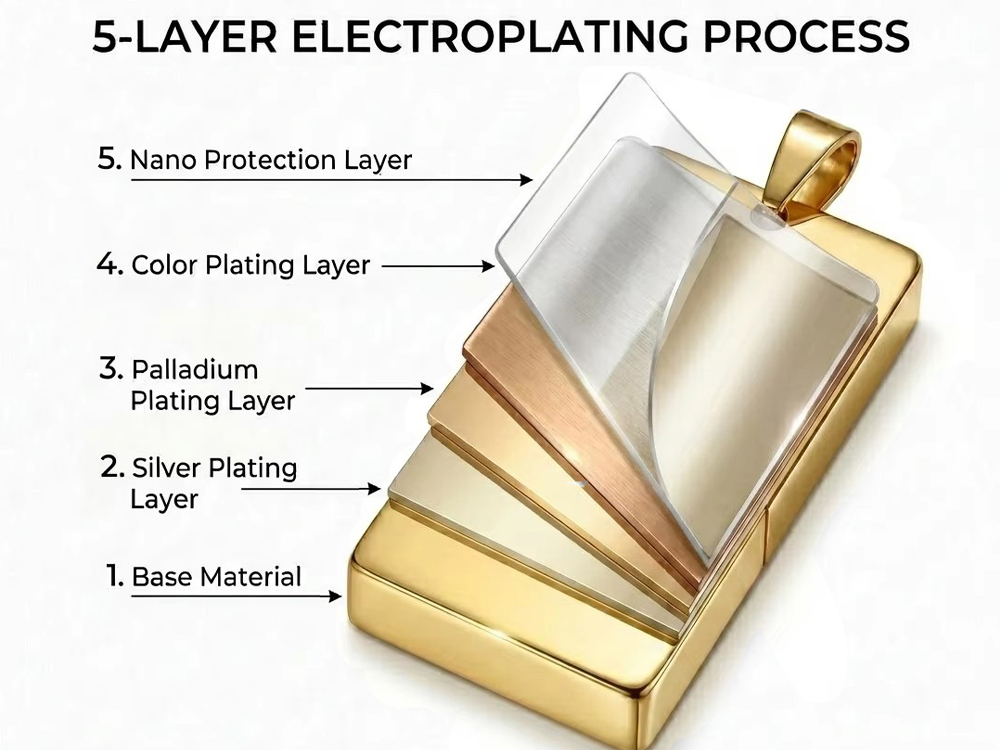
Az időtálló felület soha nem egyetlen rétegből áll. Egy szakmai felépítés így néz ki: alaposan polírozott és megtisztított alapanyag, a felület kiegyenlítését és fényességét biztosító ezüst bevonatréteg, a megfeketedést és a diffúziót gátló palládium bevonatréteg, a végső árnyalatot meghatározó színbevonat-réteg, valamint egy nano-védő réteg a tetején, amely védést nyújt a színbevonat rétegnek a izzadástól, a kozmetikumoktól és a kopástól. Mindegyik rétegnek egyetlen feladata van, és bármelyik kihagyása később színeltolódásként, egyenetlen fényfoltként vagy a legnagyobb kopásnak kitett élek mentén lehámló bevonatként mutatkozik meg.
A fehér felületfejlesztések fehér acélból vagy rodium bevonatból származnak – a rodium a platina-csoportba tartozó fém, amelyet a legtöbb ügyfél „fehér arany bevonatnak” nevez. Az arany árnyalatokat 18K és 24K színfürdőkben állítják elő, ezért ugyanazt az alapgyűrűt meleg, telített arany vagy halványabb pezsgő árnyalatban is készíthetik. A rózsaszín arany egy aranyfürdőből készül, amely réz-sókat tartalmaz, és az arány határozza meg, mennyire rózsaszín lesz az eredmény. Kétárnyalatos darabok – például egy fehér gyűrűszalag arany szegéllyel – kétszeres bevonással készülnek: először az első színt viszik fel, majd azokat a részeket, amelyeknek ebben a színben kell maradniuk, védőolajjal maszkolják, és a második fürdő a többi részt fejezi be. Mindegyik ilyen eljárás általában egy alapbevonatot igényel a színréteg előtt, és éppen ez az alapbevonat akadályozza meg a szín eltolódását.
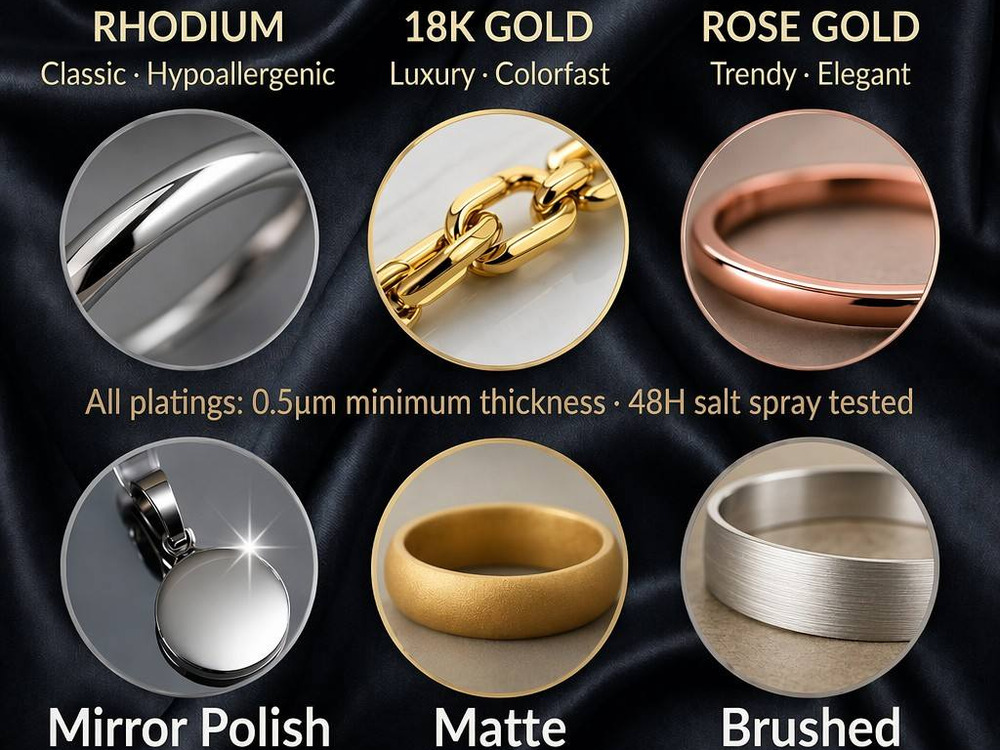
A felületkezelés minőségét olyan paraméterek határozzák meg, amelyek nem láthatók a számlán. Az áztatási időt általában 25–30 másodperc közötti tartományban tartják minden egyes fázisban, és a díszítő felületkezelés vastagsága ékszerek esetében általában 0,25–0,5 mikron között mozog. A vékony, gyors felületkezelés olcsóbb, de hamar elhasználódik; a vastag, rosszul tapadó réteg repedéseket mutat. Szabványunk szerint a minimális vastagság 0,5 mikron, és 48 órás sópermet-tesztet kell elvégezni; a rétegvastagságot SEM keresztmetszeti vizsgálattal ellenőrizzük, nem pedig a folyamatlap alapján feltételezzük. Ha egy beszállító nem tudja megmondani, hogy a színréteg vastagsága hány mikron, akkor nem tudja garantálni a szín megtartását egy szezonra sem, nemhogy egy garanciaperiódusra.
Majdnem minden idő előtti felületkezelési hiba négy ok egyikére vezethető vissza. Az első a felkészítés: a felületre maradó csiszolási maradék, olajok vagy oxidréteg a felületkezelés előtt megakadályozza a megfelelő tapadást. A második a hiányzó vagy túl vékony gát-réteg, amely lehetővé teszi az alapfém migrációját a színrétegbe, és elveszíti fényességét. A harmadik a színréteg elégtelen vastagsága élek és sarkok mentén, ahol a kopás mindig kezdődik. A negyedik a kozmetikumokból, tisztítószerekben és klórból eredő kopási károsodás, amely a felső réteget támadja meg jóval az alatta lévő fém érintése előtt. Egy olyan felületkezelő vonal, amely ellenőrzi a felkészítést és a rétegvastagságot, megoldja a panaszok többségét még mielőtt azok fellépnének.
A ródium bevonat a klasszikus, hiperszenzitív bőrre alkalmas megoldás, és továbbra is az alapajtó fémekre érzékeny ügyfelek számára ajánlott megoldásunk, mert sűrű, inaktív felületet képez, amely elválasztja a bőrt az alatta lévő ötvözettől. A palládiumot ugyanabban a szellemben használjuk a rétegek között, mint gát-réteget az alapfém és a színbevonat között. Amikor egy dizájn sárgarézből vagy rézből készül, a gát- és védőrétegek még fontosabbak, mivel a réz a leginkább hajlamos reagálni az izzadságra és foltokat hagyni – ezt a témát részletesen tárgyaljuk cikkünkben a sárgaréz és réz oxidáció-ellenes technológiájáról. A felületi minőség is szerepet játszik: egy tükörsima felület kevesebb mikro-zsákot tartalmaz, amelyekben lerakódás gyűlhet össze, míg a mattnak és csiszoltnak készült felületeket gyakrabban kell tisztítani.
Minden műanyag bevonattal ellátott darab 20 pontos végellenőrzésen megy keresztül, amely magában foglalja a méret- és súlyellenőrzést, a jeltényezés ellenőrzését 10-szeres nagyítás alatt, a kapcsok és csuklók szerkezeti funkciójának tesztelését, a kövek rögzítettségének vizsgálatát mikroszkópos szondával és zavarmentes selyemteszttel, valamint egy felületvizsgálatot, amelynek során semmilyen karcolás, vízfolt, egyenletes textúra és hibátlan bevonati határvonalak szükségesek. A bevonat ellenőrzése 10-szeres nagyítás alatt történik, nem szabad szabad szemmel elvégezni. Azokat a darabokat, amelyek nem felelnek meg az előírásoknak, le kell vonni a bevonatról, majd újra be kell vonni, nem pedig jegyzettel ellátva szállítani.
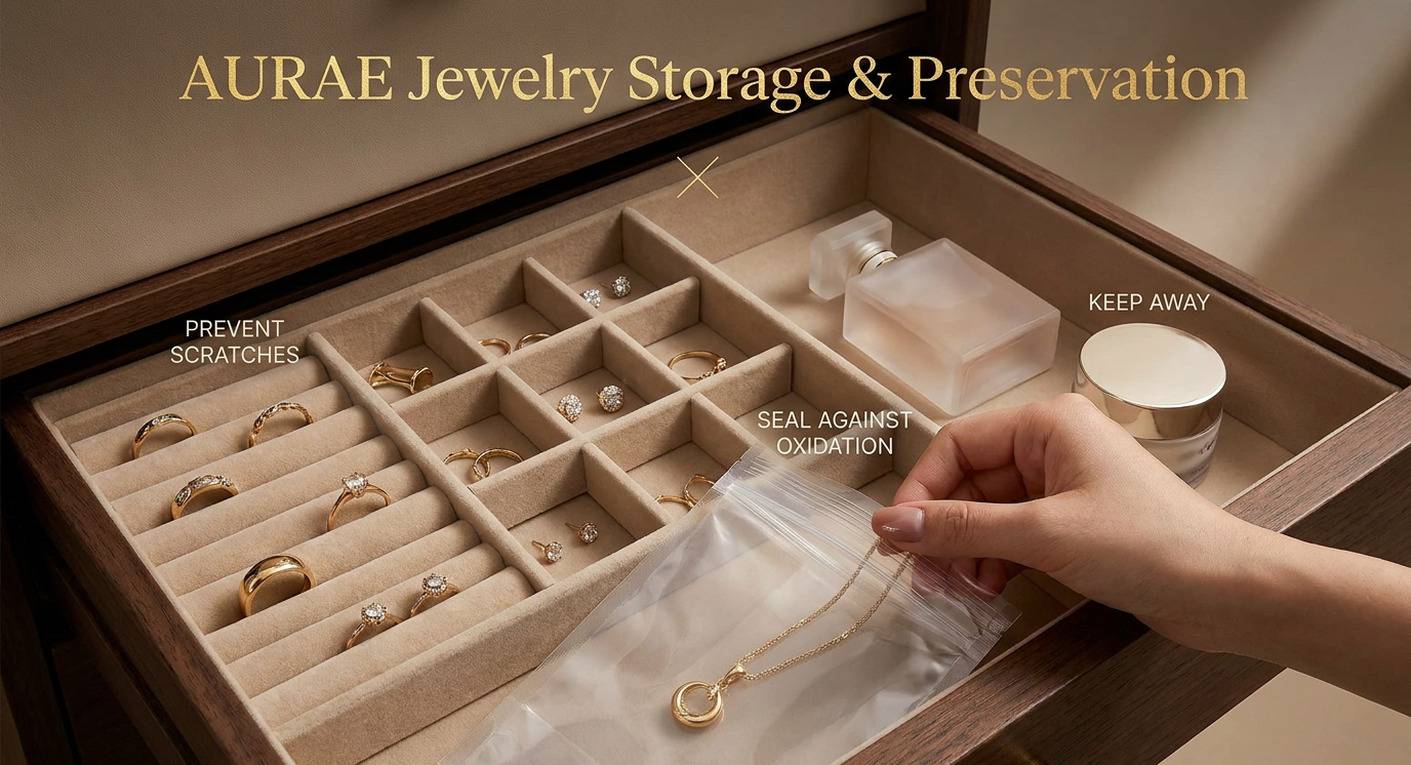
Ugyanazok a gondozási szabályok vonatkoznak minden bevonatos darabra. A gyűrűket, nyakláncokat és egyéb ékszereket utoljára kell felvenni a napirendi tevékenységek során, és elsőként kell levenni a nap végén. Tartsa távol illatosítószerek, testápolók, hajfixálók és tisztítószerek hatásától – mindezek károsíthatják a felső réteget. Vegye le gyűrűit és láncait úszás, fürdés vagy edzés előtt, és tárolja az egyes darabokat külön, bársonyos rekeszben vagy zárható zsákban, hogy a fém ne dörzsölődjön a fémmel. Tisztítsa puha, száraz kendővel, ne durva csiszolóval, és törölje le a bevonatos darabokat használat után – ez az egyetlen szokás biztosítja, hogy egy 0,5 mikron vastag színréteg újszerűnek tűnjön.
Ha gyűjteményt tervez, és a felületi bevonatnak el kell viselnie a kiskereskedelmi kezelést, a kopáspróbákat és az ismételt vásárlókat, küldje el nekünk a tervezetet és a használati forgatókönyvet. Javaslatot teszünk a bevonat típusára – víz alatti vagy vákuumos, egyszeres vagy többrétegű –, a színfürdőre és a vastagsági szabványra, amely pontosan megfelel a darab tényleges viselési módjának.
2026/09/23
Fedezze fel, miért okozhat zöld foltokat a tömbbronz ékszer a bőrön, és hogyan oldja meg ezt az AURAE hatékonyan.
2026/09/18
Fedezze fel az AURAE-nál a tökéletes drágakövek kiválasztásának tippeit egyedi ékszeréhez. Hozzon megbízható döntéseket lenyűgöző tervekhez.
Egyedi gyártási szakértelem stúdiójunkból és gyártóüzemünk termelőcsarnokából: hogyan választjuk ki a drágaköveket, hogyan készítünk hosszantartó felületkezelést, és hogyan akadályozzuk meg, hogy a sárgaréz ékszerek zöld foltokat okozzanak a bőrön.
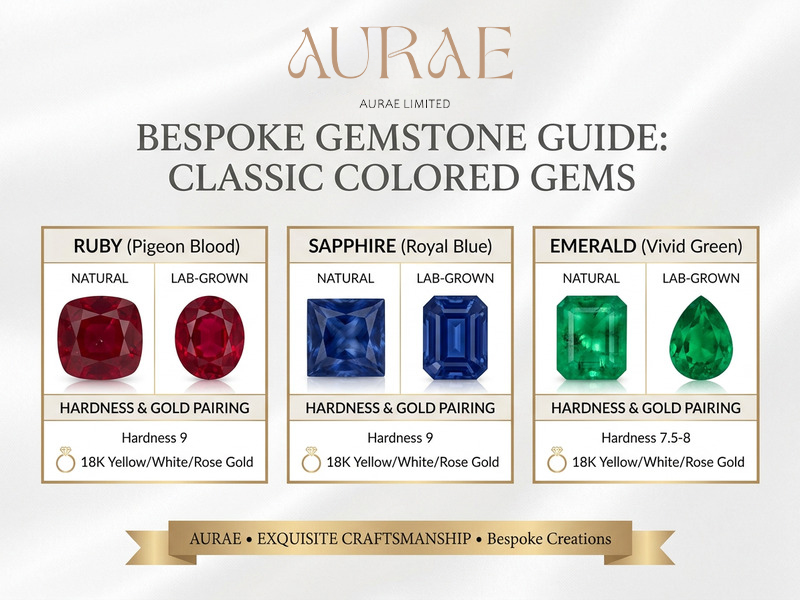
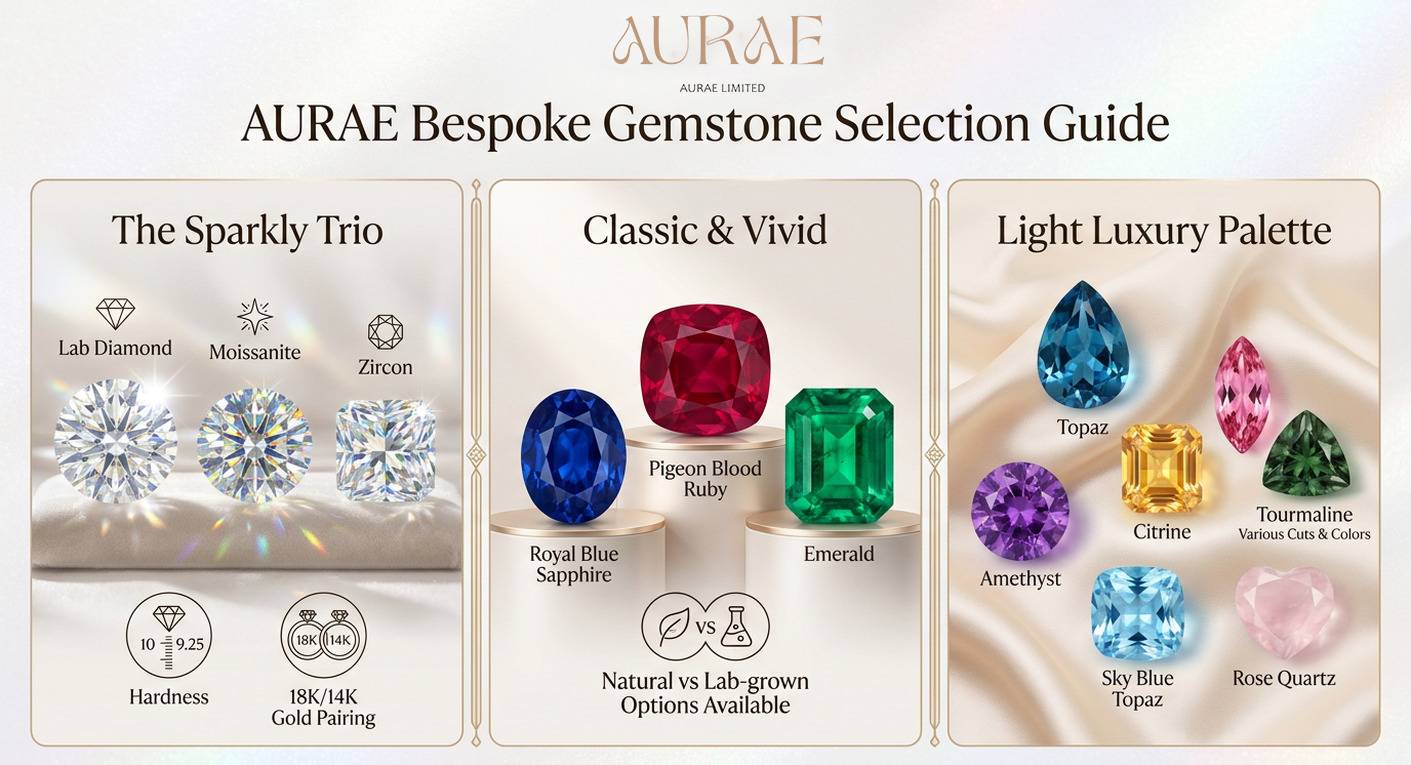
A keménység, a szín és a foglalás dönti el, hogyan néz ki és viselkedik egy egyedi darab. Útmutatónk összepárosítja a laboratóriumban gyártott gyémántot, a moissanitet, a cirkonont, a rubint, a safírt és az smaragdot egy illeszkedő aranyárnyalattal és egy védő foglalással.
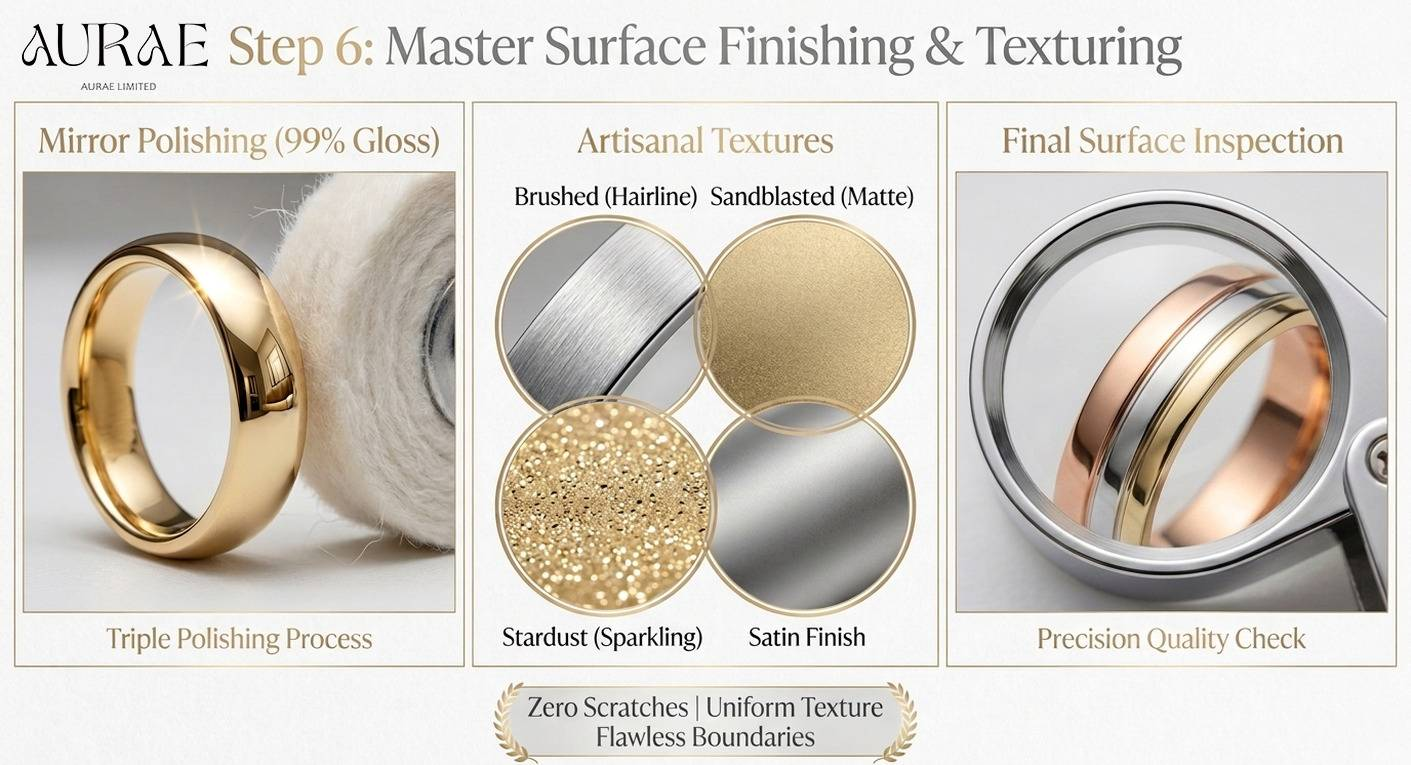
A csiszolás és a csomagolás közötti folyamat dönti el, hogy egy felület mennyire tartós: víz alatti vagy vákuumos galvanizálás, az ötrétegű rétegezés, a fehér, arany és rózsaszín fürdők, valamint a sópermet-tesztünk szabványa.
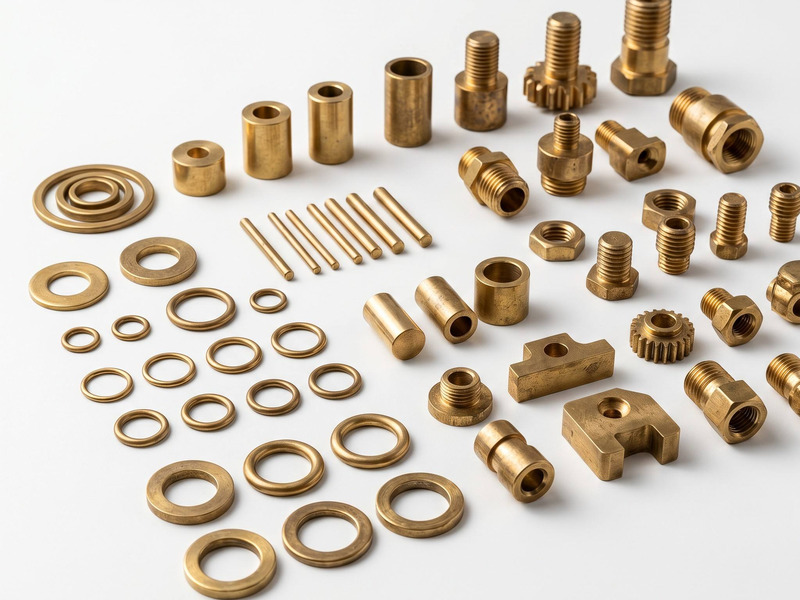
A zöld foltok a sárgaréz és az izzadás találkozásából származnak – és kiküszöbölhetők. A bajnoki gyűrűkhez használt sárgaréz összetételünk tisztán tartja a bőrt, még akkor is, ha a felületi bevonat kopik.