EN
Kodėl vario lydinio papuošalai palieka žalią pėdsaką ant odos – ir kaip mes tai užkertame kelią
2026/09/23
Sužinokite, kodėl vario lydinio papuošalai gali palikti žalias dėmes ant odos ir kaip AURAE šią problemą veiksmingai išvengia.
2026/09/21
Elektroplatinimas – tai priežastis, dėl kurios vario ir cinko lydinio žiedas gali atrodyti kaip 18K auksas, sidabrinis pakabukas gali išlikti blizgus metus, o baltosios metalo žiedo dėvėtojas gali turėti jautrią odą. Tai taip pat gamybos etapas, kurį klientai supranta mažiausiai – ir kuris nulemia, ar po dviejų metų kasdienio nešiojimo dirbinys vis dar atrodys kaip naujas. Šiame straipsnyje paaiškinama, kaip veikia platinimas, kuo skiriasi aukštos kokybės platinimo linija nuo pigios ir kaip teisingai nurodyti platinimo parametrus užsakant individualų dirbinį.
Dengimas padeda sukurti ploną metalo sluoksnį ant pagrindinės medžiagos. Atlikus tai tinkamai, pasiekiamos keturios funkcijos vienu metu: padidėja korozijos atsparumas, padidėja paviršiaus kietumas, pagerėja dilimo atsparumas ir pasiekiama galutinė spalva bei blizgesys. Kai kuriose techninėse aplikacijose tas pats procesas taip pat gerina laidumą, tepamumą ir šilumos atsparumą, tačiau juvelyrikos gamyboje svarbiausia yra spalva, ilgaamžiškumas ir odos kontaktas. Pagrindinė medžiaga suteikia stiprumą ir formą; dengimas – išvaizdą ir apsaugą.
Vandens galvanizavimas, dar vadinamas elektrolitiniu dengimu, naudoja padengiamąjį metalą kaip anodą ir papuošalus kaip katodą, todėl metalo jonai redukuojami ant paviršiaus ir sudaro dangą. Tai pagrindinis procesas auksui, rodijui, paladžiui ir sidabro atspalviams, o taip pat suderinamas su beveik visomis papuošalų konstrukcijomis. Vakuumo dengimas (PVD) dangą nusėdo vakuumo kamerose; jis žymiai atsparesnis dilimui, todėl yra populiarus aukšto dilimo žieduose ir laikrodžių įrangos detalėse. Yra viena taisyklė, kurią klientai turėtų žinoti prieš pasirenkant šį metodą: papuošalai su įdėtais akmenimis negali būti apdorojami vakuumo dengimu. Jei dizainas turi brangakmenius, tinkamas metodas yra vandens galvanizavimas, o ilgaamžiškumą užtikrina sluoksnių konstrukcija, o ne dengimo metodas.
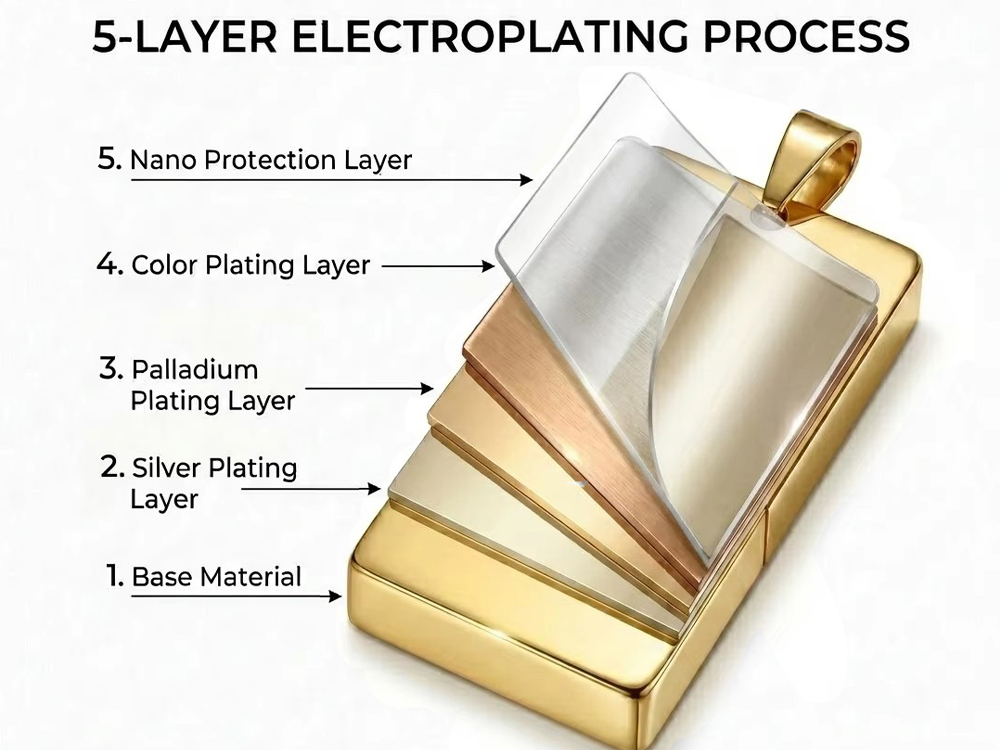
Tvarus baigiamasis sluoksnis niekada nėra vienas sluoksnis. Profesionalus įdėjimas atrodo taip: kruopščiai poliruota ir išvalyta pagrindinė medžiaga, sidabro dengimo sluoksnis, lyginantis ir padedantis paviršiui blizgėti, paladžio dengimo sluoksnis, kuris veikia kaip barjeras prieš patamsėjimą ir difuziją, spalvinio dengimo sluoksnis, nustatantis galutinę spalvą, bei viršutinis nanoapsaugos sluoksnis, apsaugantis spalvinį sluoksnį nuo prakaito, kosmetikos ir dilimo. Kiekvienas sluoksnis turi vieną funkciją, o bet kurio iš jų praleidimas vėliau pasireiškia spalvos poslinkiu, netolygiu blizgesiu arba dengimu, kuris šlifuojasi kraštuose, kur yra didžiausias naudojimas.
Baltosios baigtys gaunamos naudojant baltąją plieną arba rodžio dangą – rodžis yra platino grupės metalas, kurį dauguma klientų vadina „baltojo aukso danga“. Auksinės spalvos gaunamos 18K ir 24K spalvų vonelėse, todėl tas pats pagrindinis žiedas gali būti padarytas šiltoje, intensyvioje auksinėje ar švelnesnėje šampano atspalvio spalvoje. Rožinio aukso spalva sukuriamas auksinėje vonelėje, į kurią pridedami vario druskos, o jų santykis nulemia, kiek rožinė bus galutinė spalva. Dviejų spalvų dirbiniai – pavyzdžiui, baltas žiedas su auksine kraštine – dengiami du kartus: pirmoji spalva padedama, tada dalys, kurios turi likti toje pačioje spalvoje, apsaugomos specialiu aliejumi, o antroji vonelė užbaigia likusią dalį. Visais šiais būdais paprastai reikia taikyti pagrindinę dangą prieš spalvinį sluoksnį, o būtent ši pagrindinė danga neleidžia spalvai keistis.
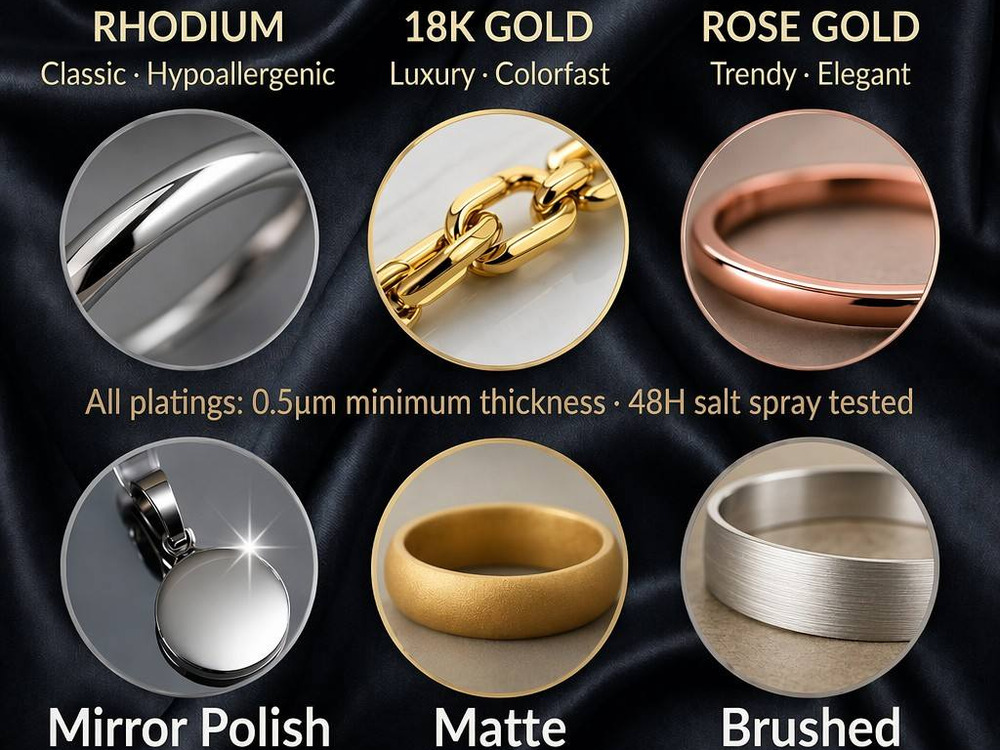
Nikeliavimo kokybę nulemia parametrai, kurie są nematomi sąskaitoje faktūroje. Panardinimo trukmė paprastai yra laikoma ribose nuo 25 iki 30 sekundžių kiekvienam etapui, o dekoratyvinio nikeliavimo storis papuošalams dažniausiai svyruoja nuo 0,25 iki 0,5 mikrono. Plonas ir greitas nikeliavimas sutaupo išlaidų, tačiau greitai susidėvi; storesnis, prastai prikibęs nikeliavimas įtrūksta. Mūsų standartas – mažiausiai 0,5 mikrono storis ir 48 valandų druskos purškimo bandymas, o sluoksnio storis patvirtinamas SEM skersinio pjūvio tyrimu, o ne tik prielaida, paremta technologinės schemos duomenimis. Jei tiekėjas negali nurodyti spalvinio sluoksnio storio mikronais, jis negali garantuoti spalvos net vienam sezonui, ką jau kalbėti apie garantinį laikotarpį.
Beveik kiekvienas ankstyvas metalo dengimo defektas susijęs su viena iš keturių priežasčių. Pirma – paruošimas: poliravimo likučiai, aliejai arba oksidai, palikti paviršiuje prieš metalo dengimą, trukdo tinkamam sukibimui. Antra – trūksta barjerinio sluoksnio arba jis per plonas, todėl pagrindinės metalo medžiagos prasiskverbia į spalvinį sluoksnį ir pritemdina jį. Trečia – nepakankamas spalvinio sluoksnio storis kraštų ir kampų srityse, kur visada prasideda dilimas. Ketvirta – švelninimo pažeidimai, kuriuos sukelia kosmetikos gaminiai, valymo priemonės ir chloras; jie puola viršutinį sluoksnį gerokai anksčiau, nei pradeda veikti pati metalo medžiaga. Metalo dengimo linija, kuri kontroliuoja paruošimą ir sluoksnių storį, išsprendžia daugumą skundų dar iki jų atsiradimo.
Rodžio dengimas yra klasikinis hipoalergiškas sprendimas ir išlieka mūsų numatytasis rekomenduojamas variantas klientams, kuriems būdinga alerginė reakcija į pagrindinius metalus, nes jis suformuoja tankų, inertų paviršių, kuris saugo odą nuo žemiau esančio lydinio. Paladis taip pat naudojamas tokiu pačiu tikslu – kaip barjero sluoksnis tarp pagrindinio metalo ir spalvoto dengimo. Kai dizaine naudojamas varis arba latunis, barjero ir apsauginiai sluoksniai tampa dar svarbesni, nes varis yra tas metalas, kuris labiausiai linkęs reaguoti su prakaitu ir palikti dėmes – šią temą išsamiai aptariame straipsnyje apie vario ir latunės priešužteršimo technologijas. Paviršiaus apdaila taip pat turi reikšmės: veidrodinio blizgesio paviršius turi mažiau mikrolikučių, kurie galėtų užlaikyti likučius, o matiniai ir švelniai šukšniniai paviršiai reikalauja dažnesnio valymo.
Kiekvienas padengtas dirbinys praeina 20 taškų galutinę patikrą, kuri apima matmenų ir svorio tikrinimą, žymos patvirtinimą 10 kartų padidintu vaizdu, struktūrinių funkcijų bandymus užsegimams ir vyriams, akmenų tvirtumo tikrinimą mikroskopinio probe ir nesuplėšiamos šilko medžiagos bandymu, bei paviršiaus tikrinimą, kuris reikalauja visiškai bebrūkšniško paviršiaus, be vandens dėmių, vienodo teksto ir be defektų padengimo ribų. Padengimas tikrinamas 10 kartų padidintu vaizdu, o ne plika akimi. Dirbiniai, kurie nepatenka, grąžinami, kad būtų nuvalyti ir iš naujo padengti, o ne išsiunčiami su pastaba.
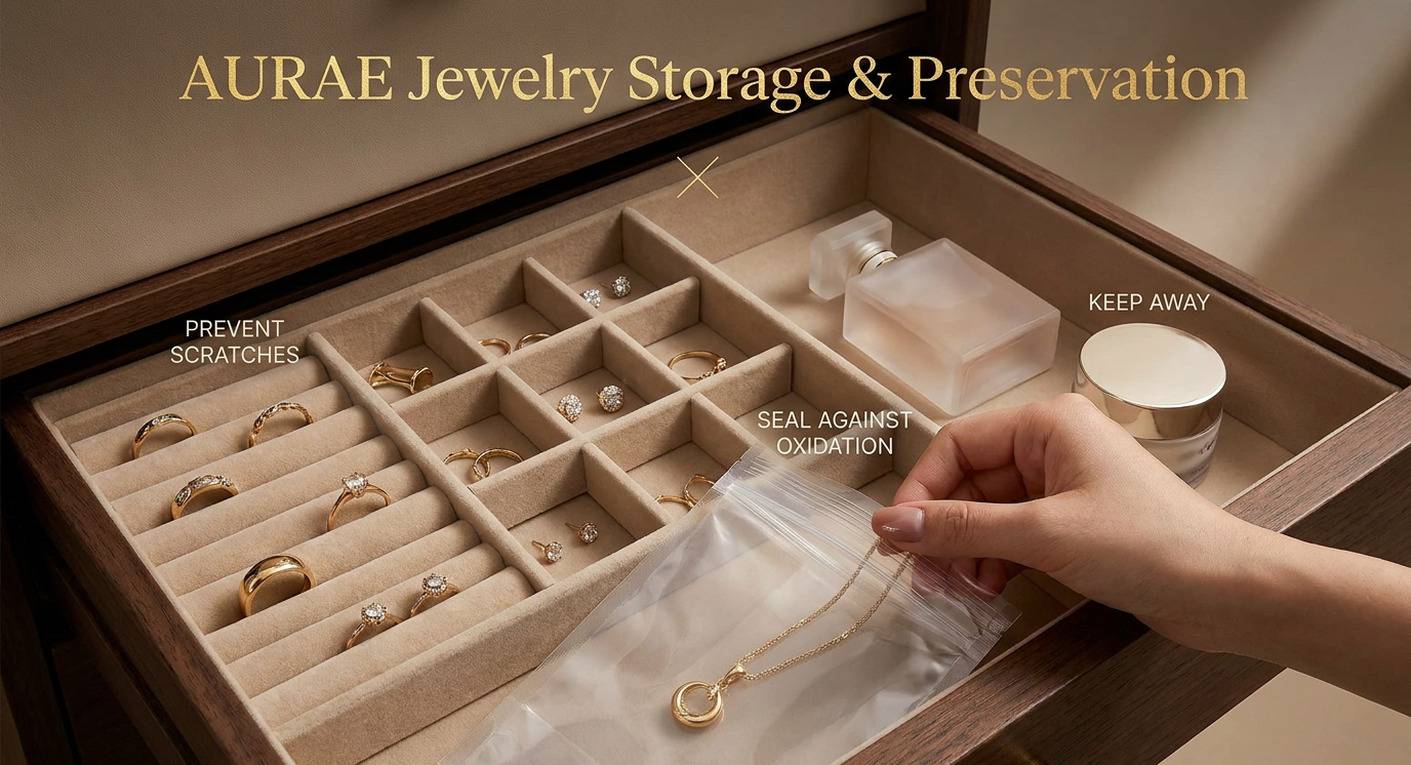
Tie patys priežiūros taisyklės taikomos kiekvienam padengtam dirbiniui. Dirbiniai dėvėtini paskutiniai, ruošiantis į išėjimą, o nuimami – pirmiausi, dienos pabaigoje. Saugokite juos nuo kvapniosios dujos, kremo, plaukų aerozolio ir valymo priemonių, nes visos šios medžiagos gali pažeisti viršutinį sluoksnį. Prieš plaukiant, voniojantis ar treniruojantis nuimkite žiedus ir grandines. Kiekvieną dirbinį saugokite atskirame šilko ar velveto pagrindu išklotame skyriuje arba sandariame maišelyje, kad metalas nebūtų trintas į metalą. Valykite minkštu sausu audiniu, o ne švarinamu poliru, ir po kiekvieno dėvėjimo padengtus dirbinius nušluostykite – ši vienintelė įpročio praktika padeda išlaikyti 0,5 mikronų spalvinį sluoksnį naujovišką.
Jei planuojate kolekciją ir norėtumėte, kad paviršiaus apdaila išlaikytų prekybos vietose vykstančius veiksmus, dėvėjimo bandymus bei pakartotinius klientų pirkimus, priskirkite mums savo dizainą ir aprašykite numatomą dėvėjimo scenarijų. Mes rekomenduosime tinkamiausią padengimo būdą – vandeniu ar vakuumu, vieno ar kelių sluoksnių, spalvinę vonelę bei storio standartą, kuris atitiktų faktinį dirbinio naudojimą.
2026/09/23
Sužinokite, kodėl vario lydinio papuošalai gali palikti žalias dėmes ant odos ir kaip AURAE šią problemą veiksmingai išvengia.
2026/09/18
Sužinokite patarimus, kaip pasirinkti tobuliausius brangakmenius savo individualiems AURAE papuošalams. Priimkite informuotus sprendimus nuostabiems dizainams kurti.
Individualių dirbinių gamybos patirtis iš mūsų dirbtuvės ir gamyklos: kaip parenkami brangakmeniai, kaip sukuriama ilgaamžė galvaninė danga ir kaip neleidžiama vario lydinio papuošalams pakeisti odos spalvos į žalią.
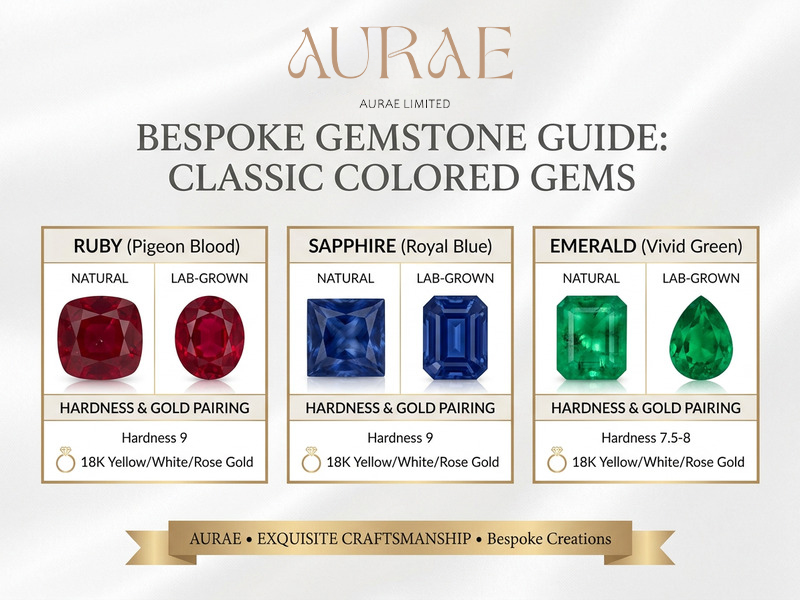
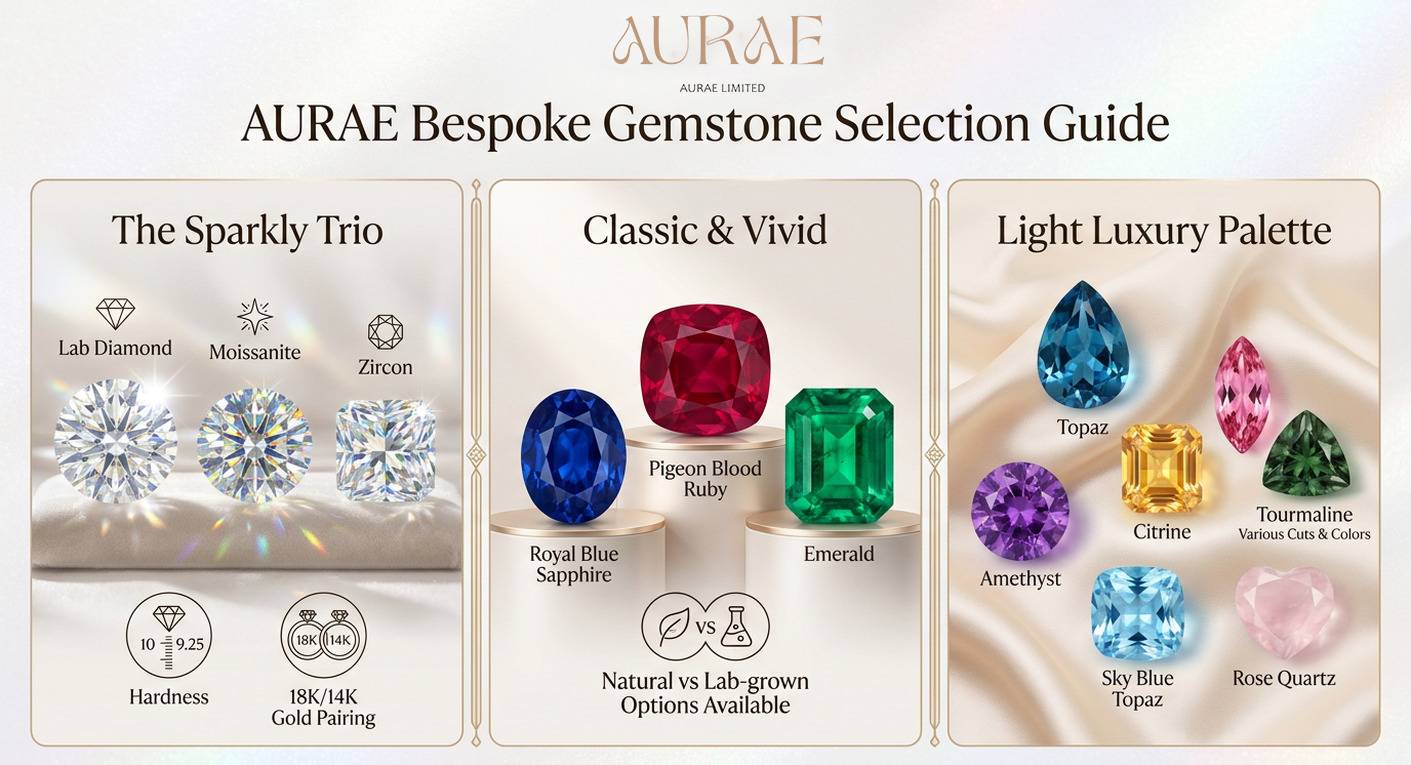
Kietumas, spalva ir montavimas nulemia tai, kaip atrodo ir kaip dėvi individualiai sukurtas dirbinys. Mūsų vadovas sujungia laboratorijoje gautą deimantą, moisanitą, cirkonį, raudonąjį kvarcą, safyrą ir smaragdą su atitinkamu auksinio atspalvio metalu bei apsauginiu montavimu.
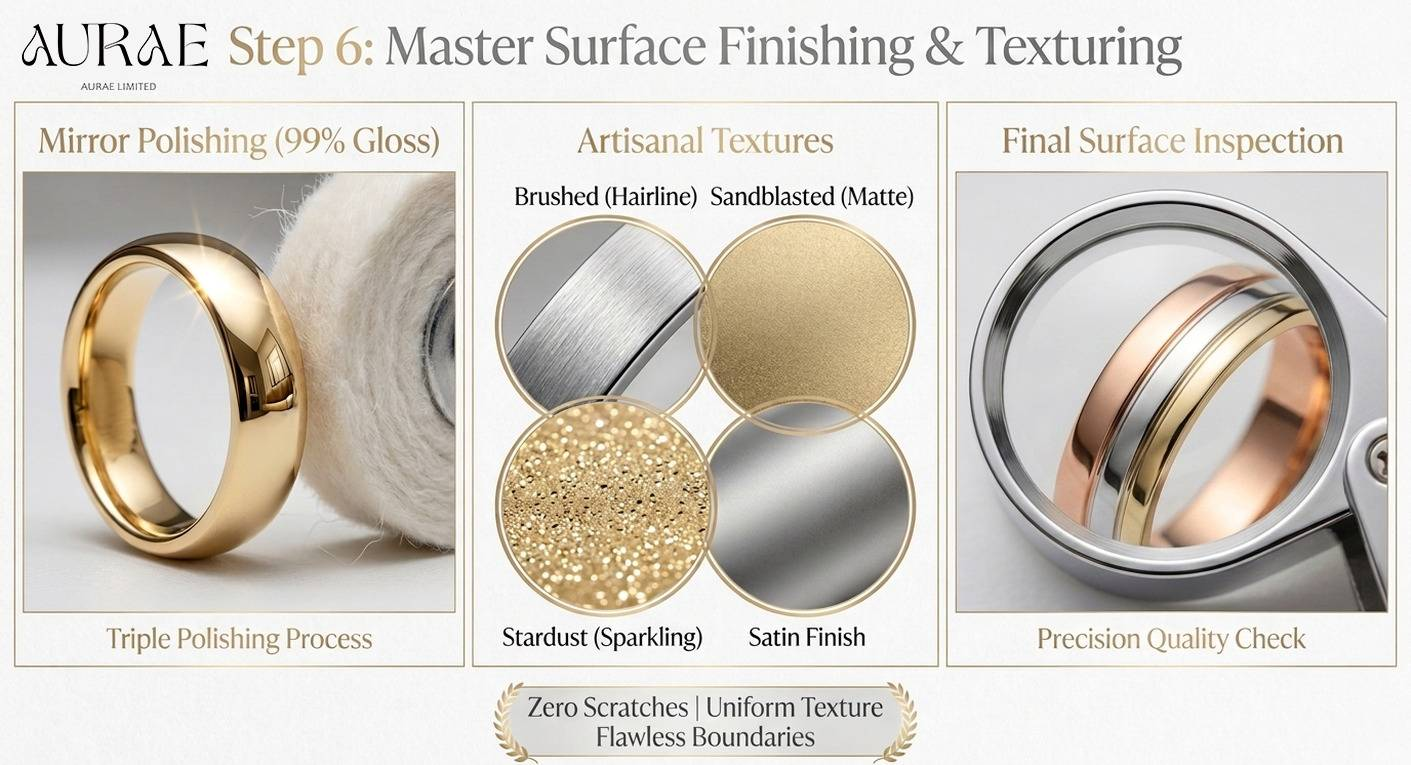
Tarp šlifavimo ir supakavimo vykstantys procesai nulemia, ar baigtinis paviršius išliks ilgai: vandens ar vakuumo galvanizavimas, penkių sluoksnių danga, baltosios, auksinės ir rožinės spalvų vonelės bei mūsų druskos tirpalo tyrimo standartas.
Žalios dėmės atsiranda dėl vario lydinio sąlyčio su prakaitu – ir jas galima pašalinti techniniu būdu. Mūsų čempionų žiedų vario lydinio formulė išlaiko odą švarią net tada, kai galvaninė danga susidėvi.